


레이저 드릴링은 높은-전력 밀도-펄스 레이저 에너지를 사용하여 재료를 녹이고 기화시켜 정밀한 구멍을 형성하는 고정밀 제조 공정입니다. 매우 짧은 펄스 지속 시간으로 강력한 열 에너지를 전달함으로써 레이저 드릴링은 열 영향을 최소화하면서 효율적인 재료 제거를 달성합니다.
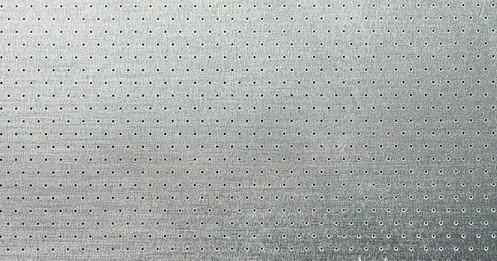
기존의 기계적 드릴링, 방전 가공(EDM) 및 전기화학적 방법에 비해 레이저 드릴링은 특히 얕은 미세-구멍의 경우 매우 비용 효율적인 솔루션입니다. 일반적인 레이저{3}} 드릴링 구멍 직경 범위는 0.075mm~1.5mm(0.003~0.060인치)입니다.
초-정밀도와 밀리미터 미만의-미세 형상 제작을 위해 이러한 기술은 고급 기술에 널리 통합됩니다.마이크로&나노 정밀 레이저 가공 장비.
레이저 드릴링 작동 방식
드릴링 과정에서 높은-피크-파워 레이저 펄스-와 고압의 보조 가스-가 결합되어{4}}재료 표면에 충돌합니다. 국부화된 물질은 급속히 녹아 기화되고, 용융된 금속은 보조가스에 의해 분출되어 깨끗한 구멍을 형성합니다.
- 종횡비:표준 레이저로 드릴로 뚫은- 구멍은 약 6:1의 종횡비(깊이{1}}대-직경)를 달성합니다.
- 두꺼운-섹션 관통:두꺼운 부품의 경우 다중-펄스 기술이 적용됩니다. 고급 레이저 시스템은 최대 25mm 두께의 재료를 드릴링할 수 있습니다.
- 드릴링에서 절단으로 전환:더 큰 구멍이 필요한 경우 레이저는 먼저 드릴링 모드에서 작동하여 파일럿 구멍을 만든 다음 절단 모드로 전환하여(종종 피크 전력을 낮추거나 연속파로 전환) 구멍 형상을 프로파일링합니다.
- 구멍 품질 및 재성형 레이어:레이저 드릴링은 최소한의 재주조 층(내벽에 재응고된 용융 금속의 얇은 막)으로 정밀한 구멍을 생성합니다.
권장 레이저 소스
레이저 소스의 선택은 주로 공작물 재료에 따라 달라집니다.
- 고체-상태 레이저(Nd:YAG, Nd:Glass, Ruby):더 짧은 파장과 높은 피크 전력이 특징인 고체-상태 레이저-특히 Nd:YAG 레이저-는 금속 및 합금 드릴링을 위한 업계 표준입니다.
- CO₂ 레이저:더 긴 파장에서 작동하는 CO2 레이저는 세라믹, 복합재, 폴리머, 고무를 비롯한 비{0}}금속 재료를 드릴링하는 데 탁월합니다.
홀-벽 품질과 재성형 레이어가 합격 또는 불합격을 결정할 때 펄스 폭이 결정적인 변수가 됩니다. -펨토초 대 나노초 드릴링 품질동일한 공작물에서 차이를 보여줍니다.
빔 포커싱 및 광학 최적화
일반적으로 10⁵ W/mm²를 초과하는-필요한 전력 밀도를 달성하려면 -광학 설정을 정확하게 구성해야 합니다.
- 단초점 렌즈:짧은 초점 거리의 광학 장치는 빔을 0.6mm(또는 그 이하)의 작은 점 크기로 집중시켜 에너지 집중을 최대화합니다.
- 낮은 발산 공진기:특수 레이저 공진기는 낮은-발산 빔을 생성하여 빔 전파, 구멍 깊이 및 테이퍼 품질을 향상시킵니다.
- 조리개 제어:빔 조리개를 조정하면 작업자는 특정 구멍 형상에 맞게 에너지 분포와 강도 프로필을 조정할 수 있습니다.
레이저 드릴링의 주요 장점
레이저 가공의 일반적인 이점을 공유하는 것 외에도 레이저 드릴링은 다음과 같은 뚜렷한 생산 이점을 제공합니다.
- 비접촉 가공:-기계적 응력, 공구 마모 및 드릴 비트 파손을 제거합니다.
- 각도가 있고-취급하기 어려운-드릴링:기울어진 각도에서{0}}시야-접근이 가능하여 기계적 간섭 없이 좁은 내부 형상에 구멍을 생성할 수 있습니다.
- 뛰어난 효율성:기존의 기계적 또는 EDM 방법보다 훨씬 빠른 사이클 시간을 제공합니다.
- 어려운--기계 재료:초합금, 경화 금속, 세라믹 및 부서지기 쉬운 재료를 쉽게 드릴링합니다.
- 원활한 자동화 통합:다축 CNC 시스템과 로봇 생산 라인에 손쉽게 통합됩니다.-